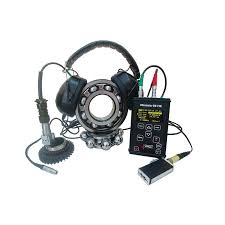
تست کیفیت بلبرینگ با دستگاه صداسنج: یکی از روشهای مهم در کنترل کیفیت و ارزیابی عملکرد بلبرینگهای صنعتی است. در این روش، بلبرینگ با سرعت مشخصی به چرخش درمیآید و دستگاه با استفاده از سنسورهای حساس، میزان صدا یا ارتعاشات تولیدشده توسط اجزای داخلی آن را اندازهگیری میکند. این آزمایش به شناسایی مشکلاتی مانند ناهمواری سطح ساچمهها، عیوب مسیر حرکت ساچمه، روانکاری نامناسب و ارتعاشات غیرعادی کمک میکند. استفاده از دستگاه صداسنج بلبرینگ یا اندرونمتر (Anderon Meter) در کارخانههای تولید بلبرینگ، امکان بررسی دقیقتر کیفیت محصولات، جداسازی نمونههای نامرغوب و کاهش محصولات معیوب را فراهم میسازد و نقش مهمی در افزایش اطمینان از عملکرد و طول عمر بلبرینگ دارد.
با بلبرینگ SKF، اصطکاک کمتر، دوام بیشتر و عملکرد بینقص را تجربه کنید
02133936833☎️
آنچه دیگران میخوانند
دستگاه صداسنج بلبرینگ چگونه کار میکند؟
نحوه عملکرد دستگاه صداسنج بلبرینگ به نوع سیستم اندازهگیری آن بستگی دارد. در دستگاههای تخصصی اندرونمتر، فرآیند اندازهگیری بر اساس چرخاندن رینگ داخلی و ثبت ارتعاشات رینگ خارجی انجام میشود.
در این روش، ابتدا بلبرینگ روی محور دستگاه نصب میشود. سپس رینگ داخلی با سرعت مشخصی به چرخش درمیآید، درحالیکه رینگ خارجی توسط مکانیزم نگهدارنده ثابت نگه داشته میشود.
در ادامه، سنسور اندازهگیری با سطح خارجی بلبرینگ تماس پیدا میکند و ارتعاشات مکانیکی ایجادشده را دریافت میکند.
این ارتعاشات به سیگنال الکتریکی تبدیل شده و به بخش پردازش دستگاه منتقل میشوند. سیستم پردازش با تحلیل سیگنالهای دریافتی، میزان ارتعاش بلبرینگ را در محدودههای مختلف فرکانسی محاسبه و نمایش میدهد.
به زبان ساده، مراحل کار دستگاه به شکل زیر است:
- نصب بلبرینگ روی محور دستگاه
- چرخاندن رینگ داخلی با سرعت تعیینشده
- ثابت نگه داشتن رینگ خارجی با استفاده از مکانیزم نگهدارنده
- تماس سنسور با سطح رینگ خارجی
- دریافت ارتعاشات ایجادشده هنگام چرخش
- تبدیل ارتعاشات به سیگنال الکتریکی
- پردازش و تحلیل اطلاعات اندازهگیریشده
- نمایش نتایج و ارزیابی کیفیت بلبرینگ
در بسیاری از دستگاههای اندرونمتر، سرعت چرخش مرجع ۱۸۰۰ دور در دقیقه است. البته سرعت و شرایط دقیق تست باید مطابق روش اندازهگیری و مشخصات دستگاه تعیین شوند.
اجزای اصلی دستگاه صداسنج بلبرینگ
برای آشنایی بهتر با نحوه عملکرد دستگاه تست صدای بلبرینگ، باید اجزای اصلی آن را بشناسیم.
موتور و سیستم محرک
سیستم محرک وظیفه چرخاندن بلبرینگ را بر عهده دارد. این قسمت باید بتواند چرخش یکنواخت و پایداری ایجاد کند؛ زیرا هرگونه نوسان ناخواسته در سرعت میتواند بر نتایج اندازهگیری تأثیر بگذارد.
در دستگاههای اندرونمتر، دقت محور چرخان اهمیت بسیار زیادی دارد. ارتعاشات خود محور نباید به اندازهای باشند که با ارتعاشات واقعی بلبرینگ اشتباه گرفته شوند.
محور نگهدارنده بلبرینگ (Spindle)
محور دستگاه محل نصب و چرخش رینگ داخلی بلبرینگ است.
این بخش باید از دقت هندسی و پایداری مکانیکی مناسبی برخوردار باشد تا بلبرینگ در شرایط صحیح و بدون ایجاد لرزش اضافی آزمایش شود.
مکانیزم اعمال نیرو (Pusher)
در دستگاه اندرونمتر، مکانیزم پوشر وظیفه ثابت نگه داشتن رینگ خارجی و اعمال نیروی محوری کنترلشده را بر عهده دارد.
اعمال نیروی مناسب باعث میشود شرایط اندازهگیری در نمونههای مختلف تا حد امکان یکسان باشد.
سنسور اندازهگیری ارتعاش
سنسور یکی از مهمترین قسمتهای دستگاه تست بلبرینگ است.
در اندرونمتر معمولاً از سنسور سرعت ارتعاش تماسی استفاده میشود. این سنسور با سطح رینگ خارجی تماس پیدا میکند و ارتعاشات مکانیکی آن را دریافت میکند.
در دستگاههای دیگر ممکن است از شتابسنج یا میکروفون برای اندازهگیری پارامترهای متفاوت استفاده شود.
واحد پردازش و نمایش اطلاعات
سیگنالهای دریافتشده توسط سنسور به بخش پردازش دستگاه ارسال میشوند.
این قسمت اطلاعات را تحلیل کرده و نتایج را بهصورت عددی یا نموداری نمایش میدهد.
در برخی مدلها، امکان مشاهده نمودار سیگنال، تفکیک فرکانسی، ذخیره اطلاعات و تهیه گزارش نیز وجود دارد.
رولبرینگ SKF؛ دوام بینظیر، اصطکاک کمتر و عملکرد روان برای هر صنعت
02133936833☎️
مراحل تست کیفیت بلبرینگ با دستگاه صداسنج
مرحله اول: آمادهسازی و بررسی اولیه بلبرینگ
اولین مرحله، بررسی وضعیت ظاهری و آمادهسازی بلبرینگ برای انجام آزمایش است.
در این مرحله، موارد زیر بررسی میشوند:
- وجود خراش یا آسیب فیزیکی روی رینگ داخلی و خارجی
- وضعیت ظاهری ساچمهها
- وجود آلودگی و ذرات خارجی
- وضعیت گریس یا روانکار
- سلامت قفسه و آببند
- مناسب بودن ابعاد و مشخصات بلبرینگ
تمیز بودن بلبرینگ و تجهیزات آزمایش اهمیت زیادی دارد؛ زیرا وجود آلودگی میتواند باعث ایجاد سیگنالهای غیرعادی و خطا در اندازهگیری شود.
البته بلبرینگهای گریسکاریشده یا آببندیشده باید مطابق شرایط تعریفشده برای آزمون آماده شوند و نباید بدون دستورالعمل، روانکار آنها حذف یا تعویض شود.
مرحله دوم: انتخاب دستگاه مناسب برای تست بلبرینگ
پس از آمادهسازی اولیه، باید دستگاه مناسب با نوع بلبرینگ و هدف آزمایش انتخاب شود.
اگر هدف اندازهگیری فشار صوت تولیدشده در محیط باشد، استفاده از صداسنج آکوستیکی یا سیستم تست نویز مجهز به میکروفون مناسب است.
اما اگر هدف بررسی ارتعاشات مکانیکی بلبرینگ باشد، باید از تجهیزات تخصصی مانند اندرونمتر یا دستگاه تست ارتعاش استفاده کرد.
در زمان انتخاب دستگاه باید به موارد زیر توجه شود:
- محدوده اندازهگیری فرکانس
- دقت و حساسیت سنسور
- محدوده ابعادی بلبرینگ قابل آزمایش
- قابلیت تنظیم سرعت چرخش
- امکان اعمال نیروی کنترلشده
- قابلیت ثبت و تحلیل اطلاعات
- امکان کالیبراسیون دستگاه
انتخاب صحیح تجهیزات باعث میشود نتایج آزمایش با هدف کنترل کیفیت محصول هماهنگ باشند.
مرحله سوم: نصب بلبرینگ روی محور دستگاه
در این مرحله، بلبرینگ روی محور یا اسپیندل دستگاه تست نصب میشود.
در دستگاه اندرونمتر، رینگ داخلی بلبرینگ روی محور قرار میگیرد تا امکان چرخش آن فراهم شود. رینگ خارجی نیز با استفاده از مکانیزم نگهدارنده در موقعیت مشخص ثابت میماند.
نصب صحیح بلبرینگ اهمیت زیادی دارد؛ زیرا هرگونه ناهممحوری، لقی یا خطای اتصال ممکن است باعث ایجاد ارتعاشات اضافی شود.
برای جلوگیری از خطا باید:
- سطح محور کاملاً تمیز باشد.
- بلبرینگ بهدرستی روی محور قرار گیرد.
- از آسیب دیدن رینگها جلوگیری شود.
- محور و بلبرینگ همراستا باشند.
- از تجهیزات نگهدارنده متناسب با ابعاد بلبرینگ استفاده شود.
مرحله چهارم: تنظیم سرعت چرخش بلبرینگ
پس از نصب بلبرینگ، سرعت چرخش دستگاه تنظیم میشود.
سرعت چرخش یکی از مهمترین پارامترهای تست کیفیت بلبرینگ است؛ زیرا تغییر سرعت میتواند بر میزان ارتعاش و فرکانس سیگنالهای تولیدشده تأثیر بگذارد.
در بسیاری از سیستمهای متداول اندازهگیری ارتعاش بلبرینگ، سرعت مرجع ۱۸۰۰ دور در دقیقه است.
البته این مقدار برای تمام دستگاهها و روشهای تست یکسان نیست و باید بر اساس نوع آزمون، استاندارد مربوطه و مشخصات دستگاه انتخاب شود.
برای مقایسه دقیق چند بلبرینگ، لازم است سرعت چرخش در تمام آزمایشها یکسان باشد.
مرحله پنجم: اعمال نیروی اندازهگیری به بلبرینگ
یکی دیگر از مراحل مهم در تست کیفیت بلبرینگ، اعمال نیروی مناسب به قطعه است.
در دستگاه اندرونمتر، معمولاً از مکانیزم پوشر (Pusher) برای اعمال نیروی محوری کنترلشده به رینگ خارجی استفاده میشود.
این نیرو باید متناسب با نوع و ابعاد بلبرینگ انتخاب شود.
اگر نیروی اعمالی بیش از حد یا کمتر از مقدار تعیینشده باشد، نتایج اندازهگیری ممکن است تغییر کنند.
به همین دلیل، استفاده از نیروی ثابت و کنترلشده برای دستیابی به نتایج تکرارپذیر اهمیت زیادی دارد.
مرحله ششم: شروع چرخش و اندازهگیری صدا و ارتعاش
پس از تنظیم دستگاه و اعمال نیروی مناسب، فرآیند اندازهگیری آغاز میشود.
در این مرحله، بلبرینگ با سرعت مشخص شروع به چرخش میکند و سنسور دستگاه اطلاعات مربوط به عملکرد آن را دریافت میکند.
در دستگاههای اندرونمتر، سنسور تماسی معمولاً ارتعاشات رینگ خارجی را اندازهگیری میکند.
در سیستمهای آکوستیکی نیز میکروفون، فشار صوت ایجادشده در محیط اطراف بلبرینگ را ثبت میکند.
پارامترهای قابل بررسی بسته به نوع دستگاه شامل موارد زیر هستند:
- سطح صدا
- سرعت ارتعاش
- شتاب ارتعاش
- دامنه ارتعاش
- پیکهای سیگنال
- مؤلفههای فرکانسی
این اطلاعات به متخصص کنترل کیفیت کمک میکنند تا رفتار بلبرینگ را در زمان چرخش بررسی کند.
مرحله هفتم: تحلیل فرکانسی و بررسی نتایج تست
یکی از مهمترین مراحل تست کیفیت بلبرینگ، تحلیل دادههای اندازهگیریشده است.
در این مرحله، سیگنالهای دریافتشده توسط سنسور پردازش میشوند تا میزان و نوع ارتعاشات مشخص شود.
در برخی دستگاههای تخصصی، نتایج در محدودههای فرکانسی مختلف نمایش داده میشوند.
برای مثال، در سیستمهای متداول اندرونمتر، سه محدوده زیر برای ارزیابی ارتعاش استفاده میشوند:
باند L یا Low: محدوده فرکانسی پایین که برای بررسی مؤلفههای ارتعاشی فرکانس پایین استفاده میشود.
باند M یا Medium: محدوده فرکانسی متوسط که اطلاعات مربوط به تغییرات ارتعاشی در این محدوده را نمایش میدهد.
باند H یا High: محدوده فرکانسی بالا که میتواند به بررسی ارتعاشات سریع و برخی ناهنجاریهای سطحی کمک کند.
در یک سیستم متداول، این محدودهها بهترتیب حدود ۵۰ تا ۳۰۰، ۳۰۰ تا ۱۸۰۰ و ۱۸۰۰ تا ۱۰۰۰۰ هرتز هستند؛ البته محدوده دقیق به دستگاه و روش آزمون بستگی دارد.
با بررسی این اطلاعات، میتوان وضعیت ارتعاشی بلبرینگ را با معیارهای پذیرش تعیینشده مقایسه کرد.
با گریس SKF، اصطکاک کمتر، محافظت بیشتر و عملکرد روان تجهیزات خود را تضمین کنید
02133936833☎️

دستگاه صداسنج چه عیوبی را در بلبرینگ شناسایی میکند؟
خرابی و آسیبدیدگی ساچمهها
ساچمهها از اجزای اصلی بلبرینگ هستند و باید سطحی صاف، یکنواخت و بدون آسیب داشته باشند. وجود خراش، فرورفتگی، لبپریدگی یا ناهمواری روی سطح ساچمه میتواند هنگام چرخش باعث ایجاد ضربه و ارتعاش غیرعادی شود.
دستگاه تست ارتعاش با بررسی سیگنال دریافتی میتواند تغییرات ناشی از آسیب ساچمه را آشکار کند. این موضوع بهویژه در کنترل کیفیت بلبرینگهای تولیدشده اهمیت دارد.
خرابی مسیر حرکت ساچمه روی رینگ داخلی و خارجی
مسیر حرکت ساچمهها روی رینگ داخلی و خارجی باید کاملاً صاف و دقیق باشد. وجود ناهمواری، موجدار بودن سطح، خراش یا آسیب موضعی میتواند حرکت ساچمهها را از حالت طبیعی خارج کند.
این مشکل ممکن است با افزایش ارتعاش و ایجاد صدای غیرعادی همراه باشد.
تجهیزات تست ارتعاش میتوانند تغییرات ناشی از این ناهنجاریها را در سیگنال اندازهگیری نشان دهند و به شناسایی بلبرینگهای مشکوک کمک کنند.
زبری و کیفیت نامناسب سطح قطعات
یکی از عوامل مهم در عملکرد مناسب بلبرینگ، کیفیت پرداخت سطح ساچمهها و مسیر حرکت آنهاست.
اگر سطح قطعات بهدرستی سنگزنی و پرداخت نشده باشد، تماس بین اجزای داخلی میتواند با اصطکاک و ارتعاش بیشتری همراه شود.
در بسیاری از روشهای کنترل ارتعاش، مؤلفههای فرکانس بالاتر میتوانند نسبت به زبری سطح و ناهنجاریهای ریز حساس باشند. با این حال، تشخیص قطعی میزان زبری به بررسی تخصصی سطح و تجهیزات مناسب نیاز دارد.
وجود آلودگی و ذرات خارجی داخل بلبرینگ
ورود گردوغبار، براده فلز، ذرات ناشی از فرآیند تولید یا سایر آلودگیها به داخل بلبرینگ میتواند باعث اختلال در حرکت ساچمهها شود.
عبور ساچمه از روی ذرات خارجی ممکن است ضربههای لحظهای و پالسهای ارتعاشی ایجاد کند.
دستگاههای تست ارتعاش، بهخصوص در صورت استفاده از تحلیل سیگنال در حوزه زمان، میتوانند این ضربهها و پالسهای غیرعادی را شناسایی کنند.
البته اندازهگیری ارتعاش بهتنهایی نوع و محل دقیق آلودگی را مشخص نمیکند و برای تأیید علت، ممکن است بازرسی داخلی بلبرینگ لازم باشد.
روانکاری نامناسب و مشکلات گریس
روانکاری نقش مهمی در کاهش اصطکاک و جلوگیری از تماس مستقیم سطوح فلزی دارد. کمبود گریس، توزیع نامناسب روانکار، استفاده از گریس نامتناسب یا آلودگی آن میتواند عملکرد بلبرینگ را تحت تأثیر قرار دهد.
این مشکلات ممکن است با افزایش اصطکاک، تغییر الگوی ارتعاش یا ایجاد صدای غیرعادی همراه شوند.
دستگاه تست ارتعاش میتواند برخی آثار ناشی از روانکاری نامناسب را آشکار کند؛ اما برای بررسی دقیق نوع، کیفیت یا میزان گریس، به آزمایشها و روشهای تکمیلی نیاز است.
موجدار بودن سطح و خطاهای هندسی
در فرآیند تولید بلبرینگ، دقت هندسی رینگها و ساچمهها اهمیت زیادی دارد. خطاهایی مانند گردی نامناسب، موجدار بودن مسیر حرکت و اختلاف ابعادی قطعات میتوانند باعث تغییر در حرکت یکنواخت بلبرینگ شوند.
این ناهنجاریها ممکن است در سیگنال ارتعاش به شکل مؤلفههای تکرارشونده یا افزایش سطح ارتعاش ظاهر شوند.
به همین دلیل، تست ارتعاش در کنار ابزارهای اندازهگیری ابعادی میتواند به ارزیابی دقیقتر کیفیت محصول کمک کند.
یاتاقان SKF، تضمینکننده عملکرد بینقص، دوام طولانی و کاهش اصطکاک در هر موتور و ماشینآلات صنعتی
02133936833☎️


بدون دیدگاه