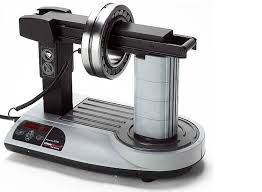
آموزش گرم کردن بلبرینگ قبل از نصب: یکی از مراحل مهم در تعمیر و نگهداری تجهیزات صنعتی است که به نصب آسانتر و اصولیتر بلبرینگ روی شفت کمک میکند. در این روش، بلبرینگ با استفاده از تجهیزاتی مانند گرمکن القایی بلبرینگ بهصورت کنترلشده گرم میشود تا قطر حلقه داخلی آن افزایش یابد و بدون وارد کردن نیروی زیاد یا ضربه، روی شفت قرار بگیرد. برای گرم کردن بلبرینگ باید دمای مناسب را با توجه به نوع بیرینگ، ابعاد، میزان تداخل و دستورالعمل سازنده انتخاب کرد و از روشهای غیراصولی مانند شعله مستقیم خودداری نمود. رعایت نکات ایمنی، کنترل دما و نصب صحیح بلبرینگ میتواند از آسیب به قطعات داخلی جلوگیری کرده و به افزایش عمر مفید تجهیزات صنعتی کمک کند.
با بلبرینگ SKF، اصطکاک کمتر، دوام بیشتر و عملکرد بینقص را تجربه کنید
02133936833☎️
آنچه دیگران میخوانند
مهمترین مزایای گرم کردن بلبرینگ
کاهش نیروی موردنیاز برای نصب بلبرینگ
یکی از مهمترین مزایای گرم کردن بلبرینگ، کاهش نیروی موردنیاز برای مونتاژ است. زمانی که بیرینگ به دمای مناسب میرسد، قطر داخلی حلقه آن افزایش پیدا میکند و قرار دادن آن روی شفت آسانتر میشود.
این موضوع بهخصوص در نصب بلبرینگهای بزرگ و سنگین اهمیت دارد؛ زیرا اعمال نیروی زیاد برای نصب سرد ممکن است به ابزارها، شفت یا اجزای داخلی بیرینگ آسیب وارد کند.
کاهش احتمال آسیب به بلبرینگ و شفت
نصب نادرست بلبرینگ میتواند باعث ایجاد فرورفتگی در مسیر غلتش، آسیب به ساچمهها یا رولرها و صدمه به سطح شفت شود. یکی از دلایل این مشکلات، وارد کردن ضربه یا اعمال نیروی نامناسب هنگام مونتاژ است.
گرم کردن اصولی بلبرینگ باعث میشود قطعه با نیروی کمتری نصب شود و احتمال بروز این آسیبها کاهش یابد. البته گرم کردن بهتنهایی تضمینکننده نصب صحیح نیست؛ انتخاب دمای مناسب، رعایت روش مونتاژ و استفاده از ابزار استاندارد نیز ضروری است.
افزایش سرعت فرآیند مونتاژ
در تعمیرات صنعتی، زمان توقف تجهیزات اهمیت زیادی دارد. استفاده از گرمکن بلبرینگ میتواند فرآیند نصب برخی بیرینگها را سریعتر و قابلکنترلتر کند.
گرمکن القایی بلبرینگ با استفاده از میدان مغناطیسی متناوب، قطعه فلزی را گرم میکند. در مدلهای مجهز به کنترل دما، اپراتور میتواند دمای هدف را تنظیم کند و پس از رسیدن بیرینگ به مقدار موردنظر، فرآیند گرم کردن را متوقف کند.
زمان واقعی گرم شدن به ابعاد و وزن بیرینگ، توان دستگاه و اختلاف دمای موردنیاز بستگی دارد.
تسهیل نصب بلبرینگهای بزرگ و سنگین
هرچه ابعاد بیرینگ و میزان تداخل آن با شفت بیشتر باشد، نصب سرد میتواند دشوارتر شود. به همین دلیل، گرم کردن بلبرینگ در بسیاری از کاربردهای صنعتی برای نصب بیرینگهای متوسط و بزرگ مورد استفاده قرار میگیرد.
با افزایش کنترلشده دما، حلقه داخلی بیرینگ منبسط میشود و امکان انتقال آن به موقعیت نصب با نیروی کمتر فراهم میشود. این روش در تعمیر الکتروموتورها، پمپها، گیربکسها و ماشینآلات صنعتی کاربرد دارد.
بهبود ایمنی هنگام نصب
استفاده از گرمکن مناسب و رعایت دستورالعمل سازنده میتواند خطرات ناشی از ضربه زدن، استفاده از ابزار نامناسب و اعمال نیروی بیش از حد را کاهش دهد.
گرمکن القایی دارای کنترل دما، در مقایسه با روشهای غیرکنترلشده مانند شعله مستقیم، امکان مدیریت بهتری بر فرآیند گرم کردن فراهم میکند. بااینحال، خود بیرینگ پس از گرم شدن همچنان خطر سوختگی دارد؛ بنابراین استفاده از دستکش مقاوم به حرارت و ابزار جابهجایی مناسب ضروری است.
کاهش احتمال نصب نادرست بیرینگ
وقتی بیرینگ با نیروی بیش از حد یا بهصورت نامتوازن روی شفت نصب شود، ممکن است بهدرستی در موقعیت نهایی قرار نگیرد. این وضعیت میتواند بر عملکرد مجموعه اثر بگذارد.
نصب گرم کنترلشده، در صورت انتخاب روش مناسب، به قرارگیری صحیح بیرینگ کمک میکند. اپراتور باید پس از نصب، موقعیت محوری، نشستن حلقه داخلی روی شانه شفت و سایر الزامات مونتاژ را بررسی کند.
کمک به افزایش عمر مفید تجهیزات
عمر کاری بلبرینگ به عوامل متعددی مانند بار، روانکاری، آلودگی، شرایط کاری و کیفیت نصب بستگی دارد. نصب صحیح یکی از عوامل مهم در جلوگیری از خرابی زودرس بیرینگ است.
گرم کردن بلبرینگ در محدوده دمای مجاز و استفاده از روش مونتاژ مناسب میتواند احتمال آسیبهای ناشی از نصب را کاهش دهد. در نتیجه، از ایجاد برخی خرابیهای قابلپیشگیری جلوگیری میشود و شرایط مناسبتری برای عملکرد مجموعه فراهم خواهد شد.
البته گرم کردن بهتنهایی باعث افزایش قطعی عمر بلبرینگ نمیشود؛ بلکه بخشی از فرآیند نصب اصولی و نگهداری صحیح تجهیزات است.
رولبرینگ SKF؛ دوام بینظیر، اصطکاک کمتر و عملکرد روان برای هر صنعت
02133936833☎️
بهترین روش گرم کردن بلبرینگ قبل از نصب چیست؟
گرم کردن بلبرینگ با گرمکن القایی
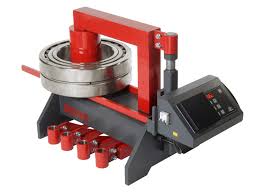
گرمکن القایی بلبرینگ یکی از تجهیزات پرکاربرد در تعمیرگاهها و واحدهای نگهداری تجهیزات صنعتی است. این دستگاه با ایجاد میدان مغناطیسی متناوب، در قطعه فلزی جریان القایی ایجاد میکند و باعث افزایش دمای آن میشود.
مزایای گرمکن القایی بلبرینگ:
- کنترل بهتر دمای بیرینگ
- گرم کردن سریع و یکنواخت در صورت انتخاب صحیح دستگاه
- کاهش احتمال ایجاد نقاط داغ موضعی
- حذف نیاز به شعله مستقیم
- کاهش خطر آلودگی ناشی از روغن داغ
- امکان مغناطیسزدایی در مدلهای مجهز به این قابلیت
در بسیاری از مدلها، سنسور دما و سیستم کنترل خودکار وجود دارد. این امکانات به اپراتور کمک میکنند تا بیرینگ را تا دمای تعیینشده گرم کند.
گرمکن القایی برای بسیاری از بیرینگهای متوسط و بزرگ گزینه مناسبی است؛ اما ظرفیت دستگاه باید با ابعاد، وزن و نوع قطعه متناسب باشد.
گرم کردن بلبرینگ در کوره حرارتی
کوره حرارتی مجهز به کنترل دما نیز میتواند برای گرم کردن بلبرینگ استفاده شود. این روش در برخی کاربردها، بهویژه زمانی که چند قطعه باید بهصورت متوالی گرم شوند، مناسب است.
برای استفاده از کوره باید دمای واقعی بیرینگ و مدت زمان لازم برای رسیدن کل قطعه به دمای هدف در نظر گرفته شود. دمای هوای داخل کوره لزوماً برابر با دمای واقعی بیرینگ نیست.
همچنین باید مطمئن شد که نوع بیرینگ، گریس، آببند و قفسه آن تحمل شرایط حرارتی انتخابشده را دارند.
گرم کردن بلبرینگ با صفحه حرارتی
صفحه حرارتی برقی برای برخی بیرینگهای کوچک مناسب است. این روش در صورت استفاده از دستگاه دارای کنترل دما و رعایت دستورالعمل سازنده میتواند کاربردی باشد.
بااینحال، باید از ایجاد گرمایش نامتوازن جلوگیری کرد. صفحه حرارتی معمولی برای همه انواع بیرینگ مناسب نیست و نباید بدون بررسی محدودیتهای دمایی برای بیرینگهای آببندیشده یا از پیش گریسکاریشده استفاده شود.
گرم کردن بلبرینگ با حمام روغن
در این روش، بیرینگ داخل روغن تمیز و گرم قرار میگیرد. حمام روغن از روشهای سنتی گرم کردن بلبرینگ است، اما کنترل دمای واقعی قطعه، خطر سوختگی، احتمال آلودگی و خطر آتشسوزی از محدودیتهای آن هستند.
به همین دلیل، در بسیاری از کاربردهای صنعتی، گرمکن القایی یا کوره کنترلشده انتخاب مناسبتری است. استفاده از حمام روغن باید به شرایطی محدود شود که روش مناسبتری در دسترس نباشد و تمام الزامات ایمنی و فنی رعایت شوند.
آیا گرم کردن بلبرینگ با شعله مستقیم مناسب است؟
خیر. استفاده از مشعل یا شعله مستقیم برای گرم کردن بلبرینگ توصیه نمیشود. شعله میتواند باعث افزایش موضعی و کنترلنشده دما شود و به سختی، پایداری ابعادی، گریس یا آببند بیرینگ آسیب برساند.
برای نصب گرم، از تجهیزات مناسب و روش تأییدشده توسط سازنده استفاده کنید.
دمای مناسب برای گرم کردن بلبرینگ چقدر است؟
یکی از مهمترین نکات در آموزش گرم کردن بلبرینگ، انتخاب دمای مناسب است. دمای موردنیاز به میزان تداخل بین شفت و بیرینگ، ابعاد قطعه، دمای محیط و محدودیتهای سازنده بستگی دارد.
در برخی کاربردها، دماهایی حدود ۸۰ تا ۱۱۰ درجه سانتیگراد استفاده میشوند؛ اما این محدوده برای تمام بلبرینگها مناسب نیست.
طبق راهنمای نصب SKF، بسیاری از بیرینگهای معمولی نباید بیش از ۱۲۰ درجه سانتیگراد گرم شوند. بیرینگهای دارای آببند یا محافظ نیز ممکن است به دلیل محدودیت گریس یا مواد آببندی، به دمای مجاز پایینتری نیاز داشته باشند. در برخی راهنماهای SKF برای این نوع بیرینگها، محدودیت ۸۰ درجه سانتیگراد ذکر شده است.
بنابراین، پیش از گرم کردن، مشخصات فنی همان بیرینگ را بررسی کنید و دمای هدف را مطابق دستورالعمل سازنده انتخاب کنید.
ابزار SKF؛ دقت بالا، عملکرد حرفهای و طول عمر بینظیر برای تعمیر و نگهداری بلبرینگها و ماشینآلات صنعتی
02133936833☎️
آموزش مرحلهبهمرحله گرم کردن بلبرینگ با گرمکن القایی
مرحله اول: بررسی مشخصات فنی بلبرینگ
پیش از روشن کردن دستگاه، شماره فنی و مشخصات بیرینگ را بررسی کنید. نوع بلبرینگ، قطر داخلی، وزن، نوع روانکاری و وجود آببند یا محافظ از عوامل مهم در تعیین روش گرم کردن هستند.
همچنین باید مشخص شود که اتصال بیرینگ به شفت از نوع تداخلی است یا خیر. اگر نصب سرد با ابزار مناسب امکانپذیر باشد، ممکن است نیازی به گرم کردن نباشد.
مرحله دوم: آمادهسازی شفت و محل نصب
پیش از شروع گرم کردن، شفت، نشیمنگاه بیرینگ و ابزارهای موردنیاز را آماده کنید. سطح شفت باید تمیز و عاری از پلیسه، زنگزدگی و آلودگی باشد.
ابعاد و تلرانسهای شفت را بررسی کنید و از آماده بودن ابزار جابهجایی بیرینگ داغ اطمینان حاصل کنید. این کار اهمیت زیادی دارد؛ زیرا بیرینگ پس از خارج شدن از گرمکن بهتدریج سرد میشود.
مرحله سوم: انتخاب گرمکن القایی مناسب
گرمکن القایی باید با ابعاد و وزن بلبرینگ سازگار باشد. دستگاههای کوچک برای همه بیرینگهای بزرگ و سنگین مناسب نیستند و انتخاب نادرست میتواند باعث افزایش زمان گرم شدن یا عملکرد نامناسب شود.
هنگام انتخاب دستگاه، موارد زیر را بررسی کنید:
- حداکثر وزن و قطر بیرینگ قابل گرم کردن
- توان دستگاه و زمان تقریبی گرم شدن
- دقت کنترل دما
- نوع سنسور حرارتی
- وجود سیستم مغناطیسزدایی
- امکانات ایمنی و دستورالعمل بهرهبرداری
مرحله چهارم: قرار دادن صحیح بلبرینگ روی دستگاه
بلبرینگ را طبق دستورالعمل سازنده روی هسته یا یوک مناسب قرار دهید. یوک باید با ابعاد بیرینگ سازگار باشد و قطعه در موقعیت صحیح قرار بگیرد.
از بهکارگیری یوک نامناسب یا قرار دادن قطعه خارج از محدوده مجاز دستگاه خودداری کنید. همچنین در حین گرم شدن، بیرینگ را از محل قرارگیری خود خارج نکنید؛ این کار میتواند خطرناک باشد و عملکرد دستگاه را مختل کند.
مرحله پنجم: تنظیم دمای مناسب گرم کردن بلبرینگ
یکی از مهمترین مراحل استفاده از گرمکن القایی، تعیین دمای هدف است. دمای موردنیاز به میزان تداخل بین بلبرینگ و شفت، ابعاد بیرینگ و محدودیتهای حرارتی اعلامشده توسط سازنده بستگی دارد.
در بسیاری از کاربردهای نصب گرم، دماهایی حدود ۸۰ تا ۱۱۰ درجه سانتیگراد ممکن است مناسب باشند؛ اما این محدوده برای تمام بیرینگها قابل استفاده نیست.
طبق راهنمای برخی دستگاههای Schaeffler، دمای بسیاری از بیرینگهای معمولی نباید از ۱۲۰ درجه سانتیگراد بیشتر شود و برای بیرینگهای دقیق، حد پایینتری مانند ۷۰ درجه سانتیگراد تعیین شده است. بیرینگهای دارای آببند یا روانکار نیز ممکن است محدودیت متفاوتی داشته باشند.
همیشه دمای مجاز همان بیرینگ و دستورالعمل سازنده دستگاه را ملاک قرار دهید.
مرحله ششم: نصب سنسور دما و شروع فرآیند گرم کردن
اگر دستگاه از سنسور دما پشتیبانی میکند، آن را مطابق دستورالعمل روی محل تعیینشده، معمولاً حلقه داخلی بیرینگ، نصب کنید.
پس از بررسی اتصالات و تنظیم دمای هدف، دستگاه را روشن کنید. دمای بیرینگ را پایش کنید و اجازه دهید فرآیند گرم شدن بهصورت کنترلشده انجام شود.
زمان گرم شدن به وزن، ابعاد، دمای اولیه قطعه و توان دستگاه بستگی دارد؛ بنابراین نمیتوان برای تمام بلبرینگها یک زمان ثابت در نظر گرفت.
مرحله هفتم: خارج کردن بلبرینگ از گرمکن
پس از رسیدن بیرینگ به دمای هدف، دستگاه را مطابق دستورالعمل خاموش یا چرخه گرم کردن را متوقف کنید. در صورت وجود قابلیت مغناطیسزدایی خودکار، اجازه دهید چرخه مربوطه کامل شود.
برای خارج کردن بلبرینگ از دستکش مقاوم به حرارت و ابزار مناسب استفاده کنید. از تماس مستقیم دست با قطعه داغ خودداری کنید و مراقب باشید بیرینگ هنگام جابهجایی سقوط نکند.
مرحله هشتم: نصب بلبرینگ روی شفت
بلبرینگ گرمشده را با حرکتی کنترلشده و در امتداد محور شفت به محل نصب منتقل کنید. قطعه باید بدون ضربه و بدون اعمال نیروی نامناسب به موقعیت موردنظر برسد.
اگر مجموعه دارای شانه شفت یا موقعیت توقف مشخص است، حلقه داخلی باید مطابق دستورالعمل مجموعه در همان موقعیت قرار بگیرد. برای نصب، به حلقه یا اجزایی که نباید نیروی مونتاژ به آنها منتقل شود، فشار وارد نکنید.
اگر بیرینگ بهراحتی در محل خود قرار نمیگیرد، بهجای ضربه زدن، میزان تداخل، ابعاد و دمای قطعه را بررسی کنید.
با گریس SKF، اصطکاک کمتر، محافظت بیشتر و عملکرد روان تجهیزات خود را تضمین کنید
02133936833☎️


بدون دیدگاه