
خارج کردن بلبرینگ از شفت زنگزده: یکی از چالشهای رایج در تعمیرات صنعتی و نگهداری ماشینآلات است. زنگزدگی، خوردگی و نفوذ رطوبت میتوانند باعث چسبیدن حلقه داخلی بلبرینگ به شفت و دشوار شدن فرآیند جداسازی شوند. برای رفع این مشکل، ابتدا باید محل اتصال بلبرینگ و شفت را تمیز کرده و از اسپری زنگبر یا روانکننده نفوذی استفاده کرد. سپس با توجه به میزان گیرکردگی و ابعاد بلبرینگ، از کنسکش بلبرینگ، بلبرینگکش سهشاخه، سپراتور یا بلبرینگکش هیدرولیکی استفاده کرد تا نیروی کشش بهصورت یکنواخت و کنترلشده اعمال شود. رعایت این مراحل علاوه بر تسهیل خارج کردن بلبرینگ زنگزده، از آسیب دیدن شفت و قطعات مجاور جلوگیری میکند.
با بلبرینگ SKF، اصطکاک کمتر، دوام بیشتر و عملکرد بینقص را تجربه کنید
02133936833☎️
آنچه دیگران میخوانند
چرا بلبرینگ روی شفت زنگ میزند و گیر میکند؟
نفوذ رطوبت و آب به محل نصب بلبرینگ
یکی از اصلیترین دلایل زنگزدگی بلبرینگ، تماس با آب و رطوبت است.
در محیطهای صنعتی، دستگاهها ممکن است در معرض بخار آب، شستوشوی مستقیم، رطوبت هوا یا مواد شیمیایی قرار بگیرند. اگر سیستم آببندی بلبرینگ عملکرد مناسبی نداشته باشد، رطوبت میتواند به محل نصب بلبرینگ نفوذ کند.
تماس رطوبت با سطوح فلزی باعث ایجاد اکسید آهن و شروع فرآیند خوردگی میشود.
این اتفاق بهخصوص در دستگاههایی که برای مدت طولانی خاموش میمانند، بیشتر مشاهده میشود.
راهکار جلوگیری:
- استفاده از بلبرینگ با آببندی مناسب
- جلوگیری از نفوذ آب به محفظه بلبرینگ
- بررسی دورهای کاسهنمد و آببندها
- نگهداری تجهیزات در محیط خشک
- استفاده از روانکار مناسب و مطابق شرایط کاری
انبارداری نامناسب بلبرینگ
یکی دیگر از دلایل زنگزدگی بلبرینگ، نگهداری نامناسب آن قبل از نصب است.
اگر بلبرینگ در محیط مرطوب، در معرض تغییرات شدید دما یا بدون بستهبندی مناسب نگهداری شود، احتمال ایجاد خوردگی افزایش پیدا میکند.
تغییرات دمایی میتوانند باعث ایجاد میعان و تشکیل قطرات آب روی سطوح فلزی شوند. همچنین تماس مستقیم دست با سطوح حساس بلبرینگ میتواند در شرایط نامناسب به خوردگی موضعی کمک کند.
راهکار جلوگیری:
- نگهداری بلبرینگ در بستهبندی اصلی
- قرار دادن بلبرینگ در محیط خشک و تمیز
- جلوگیری از تماس مستقیم دست با سطوح کاری
- دور نگه داشتن بلبرینگ از مواد خورنده
- جلوگیری از تغییرات شدید دمای محیط انبار
نصب غیراصولی و انتخاب انطباق اشتباه
نحوه نصب بلبرینگ روی شفت تأثیر مستقیمی بر عملکرد و طول عمر آن دارد.
اگر قطر شفت و سوراخ داخلی بلبرینگ بهدرستی انتخاب نشده باشند، ممکن است انطباق مناسبی بین دو قطعه ایجاد نشود.
انطباق بیش از حد سفت میتواند باعث تنش داخلی و دشواری در نصب و جداسازی شود. از طرف دیگر، انطباق بیش از حد آزاد ممکن است باعث حرکت نسبی حلقه داخلی روی شفت شود.
این حرکت نسبی میتواند زمینه ایجاد خوردگی تماسی یا Fretting Corrosion را فراهم کند.
راهکار جلوگیری:
- بررسی تلرانس قطر شفت و سوراخ داخلی بلبرینگ
- انتخاب انطباق متناسب با نوع بار و شرایط کاری
- استفاده از ابزارهای استاندارد نصب بلبرینگ
- خودداری از وارد کردن ضربه مستقیم به حلقه نامناسب
- کنترل کیفیت سطح نشیمنگاه شفت
ایجاد خوردگی تماسی یا Fretting Corrosion
خوردگی تماسی یکی از مهمترین دلایل گیر کردن بلبرینگ روی شفت است که گاهی با زنگزدگی معمولی اشتباه گرفته میشود.
این پدیده زمانی اتفاق میافتد که دو سطح فلزی تحت بار، حرکتهای بسیار کوچک و تکرارشونده نسبت به یکدیگر داشته باشند.
برای مثال، اگر حلقه داخلی بلبرینگ بهدرستی روی شفت محکم نشده باشد، لرزش و بارهای متناوب دستگاه میتوانند باعث حرکتهای میکروسکوپی در محل تماس شوند.
در نتیجه، ذرات ریز فلز جدا شده و در تماس با اکسیژن اکسید میشوند. تجمع این ذرات اکسیدی بهمرور باعث ایجاد خوردگی و تغییر وضعیت سطح تماس خواهد شد.
علائم خوردگی تماسی عبارتاند از:
- مشاهده آثار قهوهای یا قرمز روی سطح داخلی بلبرینگ
- ایجاد پودر اکسیدی در محل اتصال بلبرینگ و شفت
- تغییر رنگ سطح نشیمنگاه
- مشاهده آثار ساییدگی و خوردگی موضعی
راهکار جلوگیری:
انتخاب انطباق صحیح، بررسی لرزش دستگاه، کنترل کیفیت سطح شفت و افزایش استحکام مجموعه از مهمترین روشهای کاهش خوردگی تماسی هستند.
لرزش و ارتعاش بیش از حد ماشینآلات
لرزش یکی از عوامل مهم در کاهش عمر بلبرینگ و ایجاد خوردگی در محل اتصال آن به شفت است.
زمانی که دستگاه با لرزش غیرعادی کار میکند، ممکن است حرکتهای بسیار کوچکی بین حلقه داخلی بلبرینگ و شفت ایجاد شود.
اگر این شرایط برای مدت طولانی ادامه پیدا کند، احتمال ایجاد خوردگی تماسی افزایش مییابد.
از دلایل رایج لرزش غیرعادی میتوان به موارد زیر اشاره کرد:
- نامیزانی روتور
- ناهممحوری شفتها
- خرابی قطعات مکانیکی
- نصب غیراصولی بلبرینگ
- شل بودن اتصالات
- انتخاب نامناسب بلبرینگ
راهکار جلوگیری:
بررسی دورهای ارتعاشات، بالانس کردن قطعات دوار، کنترل هممحوری و بررسی وضعیت یاتاقانها میتواند از بروز این مشکل جلوگیری کند.
رولبرینگ SKF؛ دوام بینظیر، اصطکاک کمتر و عملکرد روان برای هر صنعت
02133936833☎️
برای خارج کردن بلبرینگ از شفت زنگزده به چه ابزارهایی نیاز داریم؟
کنسکش بلبرینگ؛ اصلیترین ابزار برای خارج کردن بلبرینگ از شفت
یکی از مهمترین ابزارها برای جدا کردن بلبرینگ زنگزده، کنسکش بلبرینگ یا Bearing Puller است.
این ابزار با ایجاد نیروی کششی کنترلشده، بلبرینگ را از روی شفت خارج میکند و در مقایسه با روشهای ضربهای، امکان کنترل بهتر فرآیند جداسازی را فراهم میسازد.
کنسکشها در مدلهای مختلفی تولید میشوند و انتخاب آنها به قطر بلبرینگ، عمق دسترسی، میزان گیرکردگی و ظرفیت کشش موردنیاز بستگی دارد.
مهمترین انواع کنسکش بلبرینگ عبارتاند از:
کنسکش دوشاخه
کنسکش دوشاخه دارای دو بازوی کشنده است که در پشت حلقه مناسب بلبرینگ قرار میگیرند. با چرخاندن پیچ مرکزی، نیروی کشش ایجاد شده و بلبرینگ از شفت جدا میشود.
این ابزار برای کاربردهای سبک و متوسط و شرایطی که دسترسی مناسبی به پشت بلبرینگ وجود دارد، کاربرد دارد.
کنسکش سهشاخه
کنسکش سهشاخه دارای سه بازو است که بهصورت متقارن اطراف بلبرینگ قرار میگیرند.
به دلیل توزیع مناسبتر نیرو در صورت نصب صحیح، این مدل برای بسیاری از عملیات خارج کردن بلبرینگ از شفت انتخاب مناسبی است.
مزایای کنسکش سهشاخه:
- توزیع متقارنتر نیروی کشش
- کاهش احتمال لغزش فکها
- مناسب برای طیف متنوعی از کاربردهای تعمیراتی
- امکان استفاده در تعمیرات صنعتی
نکته مهم این است که فکهای کنسکش باید به حلقهای متصل شوند که قرار است از شفت جدا شود؛ در اغلب انطباقهای تداخلی روی شفت، این حلقه، حلقه داخلی بلبرینگ است.
بلبرینگ سپراتور؛ مناسب برای بلبرینگهای بسیار چسبیده به شفت
یکی دیگر از ابزارهای کاربردی برای بیرون آوردن بلبرینگ گیرکرده، بلبرینگ سپراتور یا Bearing Separator است.
گاهی فضای کافی برای قرارگیری فکهای کنسکش معمولی در پشت بلبرینگ وجود ندارد. در این شرایط، استفاده از سپراتور میتواند مشکل دسترسی را برطرف کند.
بلبرینگ سپراتور معمولاً از دو نیمه تشکیل شده است که در پشت حلقه داخلی بلبرینگ قرار میگیرند و با سفت شدن پیچهای اتصال، مجموعه را در موقعیت مناسب نگه میدارند.
سپس میتوان با اتصال سپراتور به یک کنسکش سازگار، نیروی لازم برای خارج کردن بلبرینگ را ایجاد کرد.
مهمترین مزایای استفاده از بلبرینگ سپراتور عبارتاند از:
- امکان دسترسی به پشت حلقه داخلی
- مناسب برای بلبرینگهایی با فضای محدود
- کاهش احتمال لغزش فکهای کشنده
- امکان استفاده همراه با کنسکش مکانیکی یا هیدرولیکی سازگار
- کمک به جلوگیری از آسیب دیدن شفت
اگر بلبرینگ روی شفت زنگ زده و فکهای کنسکش معمولی نمیتوانند به محل مناسب دسترسی پیدا کنند، سپراتور یکی از گزینههای مهم برای بررسی است.
بلبرینگکش هیدرولیکی؛ برای خارج کردن بلبرینگهای بزرگ و گیرکرده
در برخی کاربردهای صنعتی، بلبرینگ بهقدری محکم روی شفت نصب شده است که نیروی کنسکش مکانیکی برای خارج کردن آن کافی نیست.
در چنین شرایطی، بلبرینگکش هیدرولیکی میتواند گزینه مناسبی باشد.
این ابزار با استفاده از فشار روغن هیدرولیک، نیروی کششی بالایی ایجاد میکند و برای تعمیرات تجهیزات سنگین، گیربکسهای صنعتی و ماشینآلات بزرگ کاربرد دارد.
مزایای بلبرینگکش هیدرولیکی:
- ایجاد نیروی کشش بالا
- کاهش نیاز به نیروی فیزیکی اپراتور
- امکان اعمال نیروی کنترلشده
- مناسب برای بلبرینگهای بزرگ و محکم
- قابلیت استفاده همراه با سپراتورهای سازگار
هنگام انتخاب بلبرینگکش هیدرولیکی باید به ظرفیت کشش، محدوده بازشدگی فکها، عمق دسترسی و مشخصات شفت توجه کنید.
توجه داشته باشید که ظرفیت بالاتر همیشه به معنی انتخاب بهتر نیست؛ ابزار باید با نیروی موردنیاز و شرایط واقعی عملیات مطابقت داشته باشد.
اسپری زنگبر و روانکننده نفوذی
یکی از ابزارهای کمکی برای خارج کردن بلبرینگ زنگزده، اسپری زنگبر یا روانکننده نفوذی است.
این مواد برای نفوذ به شکافهای کوچک، کاهش مقاومت ناشی از خوردگی و کمک به آزاد شدن اتصالات زنگزده استفاده میشوند.
روش استفاده:
- ابتدا سطح اطراف بلبرینگ را از گردوغبار و آلودگی پاک کنید.
- روانکننده نفوذی را در محل اتصال حلقه داخلی و شفت استفاده کنید.
- مطابق دستور سازنده، زمان کافی برای نفوذ ماده در نظر بگیرید.
- در صورت نیاز، فرآیند را تکرار کنید.
- سپس با استفاده از کنسکش مناسب، عملیات خارج کردن بلبرینگ را انجام دهید.
باید توجه داشت که اسپری زنگبر بهتنهایی نمیتواند تمام بلبرینگهای گیرکرده را آزاد کند و معمولاً نقش یک ابزار کمکی را دارد.
همچنین در صورت وجود آببند یا قطعات لاستیکی، سازگاری ماده شیمیایی با آنها را بررسی کنید.
گرمکن القایی بلبرینگ؛ برای آزادسازی کنترلشده حلقه داخلی
در برخی شرایط، استفاده از حرارت کنترلشده میتواند به خارج کردن بلبرینگ از شفت کمک کند.
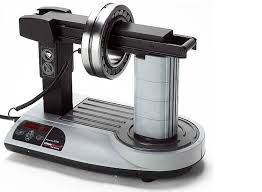
گرمکن القایی بلبرینگ دستگاهی تخصصی است که با استفاده از میدان الکترومغناطیسی، قطعه فلزی را بهصورت کنترلشده گرم میکند.
با افزایش دمای حلقه داخلی، قطر آن افزایش پیدا میکند و ممکن است میزان تداخل بین حلقه و شفت کاهش یابد.
این روش در کاربردهای مشخص، بهویژه برای حلقههای داخلی برخی بلبرینگهای استوانهای، استفاده میشود.
مزایای گرمکن القایی:
- گرم شدن یکنواختتر قطعه
- کنترل بهتر دما
- کاهش نیاز به حرارت مستقیم
- مناسب برای کاربردهای صنعتی مشخص
نکته ایمنی: گرم کردن بلبرینگ باید بر اساس دستورالعمل سازنده و روش تأییدشده انجام شود. از مشعل گازی و شعله مستقیم برای گرم کردن بلبرینگ استفاده نکنید؛ زیرا ممکن است باعث ایجاد نقاط داغ، تغییر خواص فلز و آسیب به شفت شود.
با گریس SKF، اصطکاک کمتر، محافظت بیشتر و عملکرد روان تجهیزات خود را تضمین کنید
02133936833☎️

آموزش گامبهگام خارج کردن بلبرینگ از شفت زنگزده
مرحله اول: خاموش کردن دستگاه و بررسی شرایط نصب بلبرینگ
اولین قدم، آمادهسازی ایمن دستگاه است.
قبل از شروع عملیات، دستگاه را خاموش کنید و آن را از تمام منابع انرژی جدا کنید. در ماشینآلات صنعتی، اجرای دستورالعمل قفلگذاری و برچسبگذاری ایمنی (Lockout/Tagout) ضروری است.
سپس محل نصب بلبرینگ را بررسی کنید.
در این مرحله به موارد زیر توجه داشته باشید:
- آیا بلبرینگ دارای مهره یا خار نگهدارنده است؟
- آیا پیچ مغزی یا واشر قفلی مانع خروج بلبرینگ شده است؟
- آیا بلبرینگ مستقیماً روی شفت نصب شده یا از بوش تبدیلی استفاده شده است؟
- آیا امکان دسترسی به پشت حلقه داخلی وجود دارد؟
- آیا شفت دارای شانه یا مانع مکانیکی است؟
وجود هرکدام از این قطعات میتواند مانع خروج بلبرینگ شود.
بنابراین، قبل از اعمال نیروی کشش باید تمام اتصالات و قطعات نگهدارنده بررسی شوند.
مرحله دوم: تمیز کردن محل اتصال بلبرینگ و شفت
بعد از بررسی شرایط نصب، باید سطح اطراف بلبرینگ را تمیز کنید.
برای این کار میتوانید از برس سیمی مناسب و پارچه تمیز استفاده کنید.
هدف از این مرحله، پاک کردن زنگزدگیهای سطحی، گردوغبار و آلودگیهایی است که ممکن است مانع قرارگیری صحیح کنسکش شوند.
دقت کنید که هنگام تمیزکاری به سطح نشیمنگاه شفت آسیب نزنید.
از سنگزنی غیراصولی یا استفاده از ابزارهایی که باعث برداشته شدن فلز پایه میشوند خودداری کنید.
مرحله سوم: استفاده از اسپری زنگبر و روانکننده نفوذی
در این مرحله، از اسپری زنگبر یا روانکننده نفوذی مناسب استفاده کنید.
این مواد میتوانند به شکافهای کوچک محل اتصال حلقه داخلی بلبرینگ و شفت نفوذ کنند و مقاومت ناشی از خوردگی را کاهش دهند.
روش انجام کار:
- محل اتصال بلبرینگ و شفت را مشخص کنید.
- مقدار مناسبی از روانکننده نفوذی را در محل موردنظر اسپری کنید.
- مطابق دستورالعمل سازنده، زمان کافی برای نفوذ ماده در نظر بگیرید.
- در صورت نیاز، استفاده مجدد از روانکننده را انجام دهید.
- پس از آمادهسازی، شرایط را برای نصب کنسکش بررسی کنید.
نکته مهم این است که اسپری زنگبر همیشه نمیتواند بلبرینگهای بهشدت گیرکرده را آزاد کند. در این شرایط، استفاده از ابزار کشنده مناسب ضروری است.
همچنین باید از سازگاری ماده شیمیایی با آببندها و قطعات مجاور اطمینان حاصل کنید.
مرحله چهارم: انتخاب و نصب کنسکش بلبرینگ
این مرحله یکی از مهمترین بخشهای خارج کردن بلبرینگ زنگزده است.
با توجه به ابعاد بلبرینگ و فضای دسترسی، کنسکش مناسب را انتخاب کنید.
اگر فضای کافی برای قرارگیری فکها وجود دارد، میتوانید از کنسکش دوشاخه یا سهشاخه استفاده کنید.
مراحل نصب کنسکش:
- فکهای کنسکش را در پشت حلقه داخلی بلبرینگ یا محل مناسب تعیینشده برای جداسازی قرار دهید.
- از قرارگیری صحیح و متقارن فکها اطمینان حاصل کنید.
- پیچ مرکزی کنسکش را در راستای محور شفت تنظیم کنید.
- مطمئن شوید نوک پیچ مرکزی روی سطح مناسب شفت قرار گرفته است.
- پیچ مرکزی را بهآرامی سفت کنید.
- با افزایش تدریجی نیروی کشش، حرکت بلبرینگ را بررسی کنید.
نکته فنی مهم: در بلبرینگی که حلقه داخلی آن روی شفت انطباق تداخلی دارد، نیروی جداسازی باید تا حد امکان مستقیماً به حلقه داخلی وارد شود. انتقال نیروی زیاد از طریق ساچمهها و مسیر غلتش میتواند باعث آسیب دائمی بلبرینگ شود.
مرحله پنجم: اعمال نیروی کشش بهصورت یکنواخت
بعد از نصب صحیح کنسکش، باید نیروی کشش بهآرامی و بهصورت یکنواخت افزایش پیدا کند.
از سفت کردن ناگهانی پیچ مرکزی خودداری کنید.
در این مرحله موارد زیر را کنترل کنید:
- آیا فکهای کنسکش در جای خود ثابت هستند؟
- آیا ابزار در راستای محور شفت قرار دارد؟
- آیا بلبرینگ بهصورت یکنواخت حرکت میکند؟
- آیا صدای غیرعادی یا تغییر شکل در ابزار مشاهده میشود؟
اگر بلبرینگ حرکت نمیکند یا فکها از محل خود خارج میشوند، عملیات را متوقف کنید و شرایط نصب را دوباره بررسی کنید.
هرگز برای آزاد کردن بلبرینگ، نیرویی بیشتر از ظرفیت مجاز ابزار اعمال نکنید.
مرحله ششم: استفاده از بلبرینگ سپراتور در صورت محدودیت دسترسی
گاهی اوقات فضای کافی برای قرار گرفتن فکهای کنسکش پشت بلبرینگ وجود ندارد.
در این شرایط، استفاده از بلبرینگ سپراتور میتواند راهکار مناسبی باشد.
بلبرینگ سپراتور از دو قسمت تشکیل شده است که پشت حلقه داخلی بلبرینگ قرار میگیرند.
پس از نصب صحیح سپراتور، میتوان آن را به کنسکش سازگار متصل کرد و نیروی کشش را به محل مناسب انتقال داد.
مزایای این روش عبارتاند از:
- دسترسی بهتر به حلقه داخلی بلبرینگ
- کاهش احتمال لغزش فکهای کنسکش
- امکان جداسازی بلبرینگ در فضاهای محدود
- کاهش احتمال آسیب به سطح شفت
یاتاقان SKF، تضمینکننده عملکرد بینقص، دوام طولانی و کاهش اصطکاک در هر موتور و ماشینآلات صنعتی
02133936833☎️




بدون دیدگاه