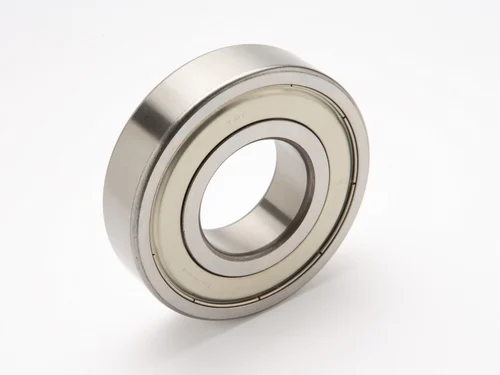
تحلیل نویز بلبرینگ: یکی از روشهای مهم در بررسی کیفیت، عملکرد و تشخیص عیوب احتمالی بلبرینگهای صنعتی است. در این روش، صدای تولیدشده هنگام چرخش بلبرینگ با استفاده از دستگاه صداسنج، میکروفونهای تخصصی و تجهیزات تحلیل سیگنال اندازهگیری و بررسی میشود. عواملی مانند سرعت دوران، دمای کاری، نوع روانکار، میزان اصطکاک، کیفیت سطح ساچمهها و رینگهای داخلی و خارجی میتوانند بر شدت و فرکانس صدای بلبرینگ تأثیر بگذارند. با تحلیل نویز بلبرینگ در شرایط مختلف دما و سرعت و استفاده از روشهایی مانند FFT میتوان تغییرات صوتی را شناسایی کرد و اطلاعات ارزشمندی درباره وضعیت سلامت، کیفیت ساخت و عملکرد بلبرینگ به دست آورد. این روش در کنترل کیفیت کارخانهها، عیبیابی تجهیزات دوار و افزایش قابلیت اطمینان ماشینآلات صنعتی کاربرد گستردهای دارد.
با بلبرینگ SKF، اصطکاک کمتر، دوام بیشتر و عملکرد بینقص را تجربه کنید
02133936833☎️
نویز بلبرینگ چیست
نویز بلبرینگ به صدای ناخواستهای گفته میشود که در اثر ارتعاشات ایجادشده در بلبرینگ یا انتقال ارتعاش به اجزای اطراف آن به وجود میآید.
هنگامی که بلبرینگ شروع به چرخش میکند، ساچمهها در مسیر مشخصی بین رینگ داخلی و خارجی حرکت میکنند. در شرایط عادی، این حرکت باید تا حد امکان یکنواخت و با اصطکاک کنترلشده انجام شود.
بااینحال، عواملی مانند زبری سطح، خطاهای هندسی، آلودگی، آسیب مسیر غلتش و مشکلات روانکاری میتوانند باعث ایجاد ارتعاشات اضافی و در نتیجه تولید صدای غیرعادی شوند.
نکته مهم این است که صدای بلبرینگ همیشه به معنای خرابی آن نیست. برخی ارتعاشات و صداها به ساختار طبیعی بلبرینگ و شرایط عملکرد مجموعه مربوط هستند. بنابراین، برای تشخیص کیفیت یا خرابی بلبرینگ باید شرایط اندازهگیری و مشخصات فنی آن نیز بررسی شوند.
مهمترین دلایل ایجاد نویز بلبرینگ چیست؟
شناخت علت صدای بلبرینگ اولین قدم برای تشخیص مشکلات احتمالی و جلوگیری از آسیبهای بیشتر است.
مهمترین عوامل ایجاد نویز در بلبرینگ عبارتاند از:
کیفیت نامناسب سطح ساچمهها و مسیر غلتش
یکی از عوامل مؤثر بر نویز بلبرینگ، کیفیت سطح ساچمهها و مسیر حرکت آنها در رینگ داخلی و خارجی است.
وجود ناهمواری، موجدار بودن سطح، خطاهای هندسی یا آسیبهای جزئی میتواند باعث ایجاد ارتعاش هنگام چرخش شود.
در بلبرینگهای دقیق و باکیفیت، کنترل کیفیت سطح و دقت ساخت اهمیت زیادی دارد؛ زیرا این ویژگیها بر رفتار صوتی و ارتعاشی محصول تأثیر میگذارند.
روانکاری نامناسب بلبرینگ
روانکار وظیفه کاهش اصطکاک و محافظت از سطوح تماس را بر عهده دارد.
اگر مقدار گریس یا روغن کافی نباشد یا روانکار متناسب با سرعت و دمای کاری انتخاب نشده باشد، شرایط تماس بین اجزای داخلی تغییر میکند.
در نتیجه ممکن است اصطکاک افزایش پیدا کند و صدای غیرعادی مانند خشخش یا صدای سوت ایجاد شود.
از طرف دیگر، استفاده بیش از حد از گریس نیز میتواند موجب افزایش تلفات و گرمای کاری شود.
ورود آلودگی و ذرات خارجی
ورود گردوغبار، براده فلزی و ذرات آلاینده به داخل بلبرینگ میتواند باعث آسیب به مسیر غلتش و ساچمهها شود.
هنگام عبور ساچمهها از روی ذرات خارجی، ارتعاشات موضعی ایجاد میشوند که ممکن است به شکل صدای تقتق یا خشخش شنیده شوند.
به همین دلیل، آببندی مناسب و جلوگیری از ورود آلودگی در افزایش طول عمر بلبرینگ اهمیت زیادی دارد.
خرابی ساچمهها و رینگهای بلبرینگ
ایجاد خراش، خوردگی، ترک یا پوستهشدن سطحی در اجزای داخلی بلبرینگ میتواند باعث ایجاد صدای غیرعادی شود.
این نوع خرابیها ممکن است در اثر بارگذاری بیش از حد، خستگی سطحی، نصب نامناسب یا شرایط کاری نامناسب ایجاد شوند.
با استفاده از روشهای تحلیل ارتعاش و سیگنال صوتی میتوان برخی از این عیوب را شناسایی کرد.
نصب غیراصولی بلبرینگ
نصب نادرست یکی دیگر از عوامل ایجاد نویز بلبرینگ است.
عدم هممحوری شفت و محفظه، اعمال نیروی نامناسب هنگام نصب و انتخاب نادرست لقی داخلی میتوانند شرایط تماس اجزای بلبرینگ را تغییر دهند.
این مشکلات علاوه بر افزایش صدای تولیدشده، ممکن است باعث افزایش دما و کاهش عمر کاری بلبرینگ شوند.
با گریس SKF، اصطکاک کمتر، محافظت بیشتر و عملکرد روان تجهیزات خود را تضمین کنید
02133936833☎️
مراحل اندازهگیری صدای بلبرینگ
مرحله اول: بررسی اولیه بلبرینگ
در اولین مرحله، بلبرینگ باید از نظر ظاهری و شرایط فنی بررسی شود.
مواردی مانند وجود آلودگی، خوردگی، آسیب سطحی، وضعیت آببندی و شرایط روانکاری باید کنترل شوند.
همچنین باید مشخصات بلبرینگ شامل موارد زیر ثبت شوند:
- نوع و مدل بلبرینگ
- ابعاد و شماره فنی
- نوع قفسه
- نوع روانکار
- وضعیت آببندی
- کلاس دقت، در صورت مشخص بودن
هدف از این مرحله، اطمینان از آماده بودن نمونه برای انجام آزمایش است.
مرحله دوم: آمادهسازی دستگاه تست صدای بلبرینگ
پس از بررسی بلبرینگ، دستگاه تست نویز باید آماده شود.
در این مرحله، محور نگهدارنده، سیستم محرک، تجهیزات اندازهگیری و سنسورها بررسی میشوند.
همچنین باید از محکم بودن اتصالات و نبود لرزشهای اضافی در دستگاه اطمینان حاصل شود.
یکی از نکات مهم در این مرحله، جلوگیری از انتقال ارتعاشات ناخواسته موتور و تجهیزات جانبی به محل اندازهگیری است.
زیرا این ارتعاشات میتوانند بر نتیجه تست نویز بلبرینگ تأثیر بگذارند.
مرحله سوم: نصب صحیح بلبرینگ
در این مرحله، بلبرینگ روی محور دستگاه تست نصب میشود.
نصب باید بهگونهای انجام شود که از اعمال نیروهای اضافی و ایجاد تغییر در شرایط طبیعی عملکرد بلبرینگ جلوگیری شود.
هممحوری صحیح، انتخاب مناسب محور نگهدارنده و جلوگیری از لقی یا فشار نامناسب اهمیت زیادی دارند.
در آزمایشهای کنترل کیفیت، شرایط نصب باید برای تمام نمونهها یکسان باشد تا نتایج قابل مقایسه باشند.
مرحله چهارم: تنظیم سرعت دوران
پس از نصب بلبرینگ، سرعت چرخش دستگاه تنظیم میشود.
سرعت دوران یکی از عوامل مهم در اندازهگیری صدای بلبرینگ است؛ زیرا با تغییر سرعت، فرکانس تماس اجزای داخلی و شرایط عملکرد بلبرینگ تغییر میکند.
برای بررسی دقیقتر میتوان آزمایش را در چند سرعت مختلف انجام داد.
برای مثال، سرعتهای ۵۰۰، ۱۰۰۰ و ۱۵۰۰ دور بر دقیقه میتوانند بهعنوان مقادیر نمونه در یک آزمایش طراحیشده استفاده شوند؛ البته محدوده واقعی باید با مشخصات بلبرینگ و دستگاه تست مطابقت داشته باشد.
مرحله پنجم: تنظیم موقعیت صداسنج یا میکروفون
یکی از مهمترین مراحل اندازهگیری نویز بلبرینگ، تعیین محل مناسب قرارگیری میکروفون است.
فاصله و زاویه میکروفون نسبت به بلبرینگ میتوانند بر مقدار صدای ثبتشده تأثیر بگذارند.
بنابراین، برای دستیابی به نتایج قابل مقایسه باید موارد زیر رعایت شوند:
- فاصله میکروفون تا بلبرینگ ثابت باشد.
- زاویه دریافت صدا در تمام آزمایشها یکسان باشد.
- میکروفون از تماس ناخواسته با دستگاه جلوگیری شود.
- نویز محیط تا حد امکان کاهش پیدا کند.
- تجهیزات اندازهگیری متناسب با محدوده فرکانسی موردنظر انتخاب شوند.
در صورتی که هدف اندازهگیری ارتعاش ساختاری بلبرینگ باشد، باید از سنسور مناسب و روش نصب تعریفشده در استاندارد مربوط استفاده کرد.
مرحله ششم: شروع چرخش و تثبیت شرایط آزمایش
پس از تنظیم تجهیزات، دستگاه روشن میشود و بلبرینگ شروع به چرخش میکند.
بهتر است قبل از ثبت اطلاعات اصلی، شرایط عملکرد به حالت پایدار برسد.
در این مرحله باید سرعت، بار و دمای کاری کنترل شوند.
زمان تثبیت به نوع بلبرینگ، روانکار، سرعت دوران و روش آزمایش بستگی دارد و باید در دستورالعمل تست مشخص شود.
مرحله هفتم: اندازهگیری و ثبت صدای بلبرینگ
در این مرحله، صدای تولیدشده توسط بلبرینگ با استفاده از صداسنج یا میکروفون اندازهگیری میشود.
بسته به هدف آزمایش، پارامترهای مختلفی قابل ثبت هستند:
- سطح فشار صوتی برحسب dB یا dB(A)
- میانگین سطح صدا
- حداکثر سطح صدا
- سطح صدای معادل در بازه زمانی مشخص
- سیگنال خام صوتی
- فرکانسهای غالب صدا
اگر هدف تشخیص عیوب اولیه باشد، ثبت سیگنال خام صوتی و تحلیل فرکانسی میتواند اطلاعات بیشتری نسبت به ثبت یک عدد دسیبل ارائه دهد.
برای افزایش دقت، اندازهگیری باید در چند نوبت تکرار شود.
یاتاقان SKF، تضمینکننده عملکرد بینقص، دوام طولانی و کاهش اصطکاک در هر موتور و ماشینآلات صنعتی
02133936833☎️

تجهیزات موردنیاز برای اندازهگیری صدای بلبرینگ
دستگاه صداسنج بلبرینگ
صداسنج یکی از تجهیزات اصلی برای اندازهگیری سطح فشار صوتی است.
این دستگاه میتواند شدت صدای تولیدشده را برحسب دسیبل نمایش دهد. در آزمایشهای تخصصی، استفاده از میکروفون اندازهگیری و سیستم ثبت سیگنال صوتی نیز امکان بررسی دقیقتر نویز بلبرینگ را فراهم میکند.
دستگاه تست نویز بلبرینگ
دستگاه تست نویز بلبرینگ برای چرخاندن قطعه در شرایط کنترلشده و بررسی رفتار صوتی یا ارتعاشی آن استفاده میشود.
این دستگاه بسته به نوع طراحی میتواند شامل موتور محرک، محور نگهدارنده، سیستم تنظیم سرعت، مکانیزم اعمال بار و سنسور اندازهگیری باشد.
میکروفون اندازهگیری
میکروفون تخصصی برای دریافت صدای تولیدشده توسط بلبرینگ استفاده میشود.
ویژگیهایی مانند حساسیت، پاسخ فرکانسی و کالیبراسیون میکروفون بر دقت نتایج تأثیر دارند.
سنسور ارتعاش
در برخی آزمایشها از شتابسنج برای اندازهگیری ارتعاشات مکانیکی استفاده میشود.
این سنسورها اطلاعاتی درباره شدت ارتعاش و تغییرات آن در فرکانسهای مختلف ارائه میدهند.
نرمافزار تحلیل سیگنال
نرمافزارهایی مانند MATLAB و LabVIEW میتوانند برای ثبت، پردازش و تحلیل اطلاعات صوتی و ارتعاشی استفاده شوند.
با کمک این نرمافزارها میتوان نمودارهای زمانی، طیف فرکانسی و تغییرات نویز را بررسی کرد.
رولبرینگ SKF؛ دوام بینظیر، اصطکاک کمتر و عملکرد روان برای هر صنعت
02133936833☎️



بدون دیدگاه